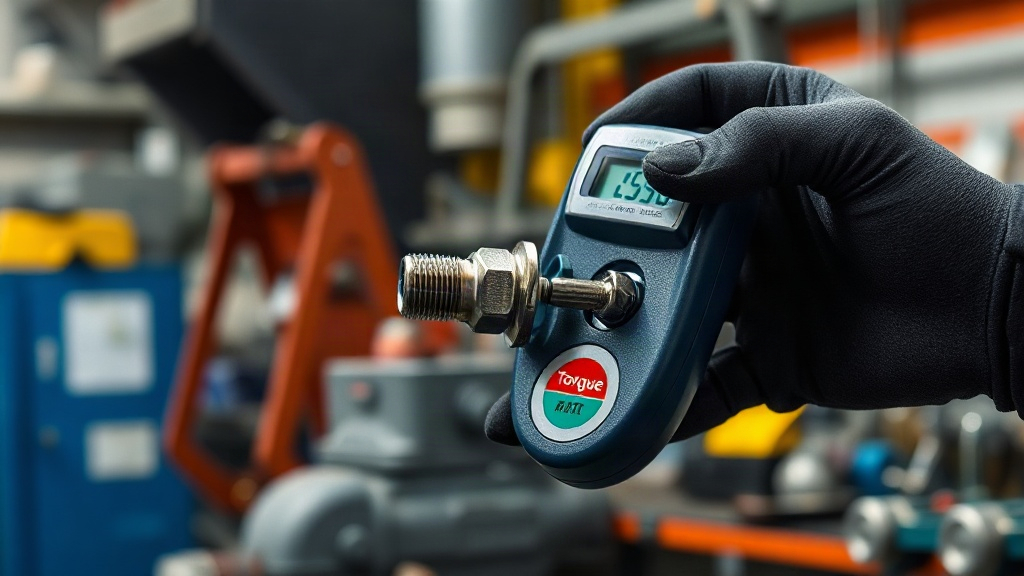
Üretim hattında çalışan bir teknisyen, bir cıvatanın sıkma torkunu kontrol ederken yalnızca 'iyi sıktım' hissine güvenemez. Bir uçak motorundan otomobil tekerleğine, beyaz eşya montajından rüzgar türbini kanatlarına kadar her bağlantı, belirli bir tork değerinde sıkılmalıdır. İşte bu noktada dijital torkmetre devreye girer: analog kadranlı cihazların gösteremediği hassasiyeti, kayıt tutma yeteneğini ve tekrarlanabilirliği sunar. Eğer siz de tork ölçümlerinizde tutarlılık arıyor, hatalı sıkma kaynaklı arızaların önüne geçmek istiyorsanız, bu yazıda paylaşacağım 7 adım size yol gösterecek.
1. Dijital Torkmetre Seçiminde Doğru Kapasite ve Çözünürlük
Piyasada onlarca farklı dijital torkmetre modeli var. Ancak her cihaz her iş için uygun değil. Ölçüm aralığınızın (örneğin 5-50 Nm) cihazın kapasitesinin %20'si ile %80'i arasında kalması, hem doğruluk hem de cihaz ömrü açısından kritiktir. Çok yüksek kapasiteli bir cihazla düşük tork ölçmeye çalışırsanız, çözünürlük yetersiz kalır ve hata payı artar. Ayrıca, çözünürlük değerinin (örneğin 0,01 Nm) işinizin toleransına uygun olduğundan emin olun. Örneğin, 10 Nm'lik bir bağlantıyı 0,1 Nm çözünürlükle ölçmek yeterliyken, 2 Nm'lik hassas bir iş için 0,001 Nm çözünürlük gerekebilir.
Doğruluk Sınıfı ve Kalibrasyon
Her dijital torkmetre, belirli bir doğruluk sınıfına sahiptir; tipik olarak %0,5 ile %1 arasında değişir. Bu değer, cihazın kalibrasyon sertifikasında belirtilir. Eğer ölçüm sonuçlarınızı ISO veya müşteri denetimlerinde kullanacaksanız, izlenebilir kalibrasyon belgesi olan cihazları tercih edin. Kalibrasyon periyodu genellikle 12 aydır, ancak yoğun kullanımda 6 aya düşürülebilir.
2. Ölçüm Öncesi Hazırlık: Bağlantı Elemanlarını Tanıyın
Elbette, yalnızca cihazı seçmek yetmez. Ölçüm yapacağınız cıvata veya somunun diş özelliklerini, malzemesini ve yağlama durumunu bilmelisiniz. Kuru bir cıvata ile yağlanmış bir cıvata aynı torkta farklı ön yüklemeler oluşturur. Bu nedenle, uygulamanız için doğru tork değerini belirlerken üretici firmanın teknik kılavuzuna başvurun. Ayrıca, kullanılan rondela ve somun tipleri de sürtünme katsayısını değiştirir.
Yüzey Temizliği ve Diş Durumu
Pas, boya veya çapak içeren dişler, tork ölçümünüzü yanıltır. Ölçüm öncesi dişleri tel fırça ile temizleyin ve hasarlı dişleri değiştirin. Unutmayın: kirli bir diş, olduğundan daha yüksek tork okumanıza neden olur ve bağlantıyı gereğinden fazla sıkmış olabilirsiniz.
3. Dijital Torkmetre ile Doğru Sıkma Tekniği
Ölçüm sırasında cihazı nasıl tuttuğunuz ve kuvveti nasıl uyguladığınız sonucu doğrudan etkiler. İşte dikkat etmeniz gerekenler:
- Dik açı: Cihazı cıvata eksenine dik tutun. Açı sapması, tork kolunun etkin uzunluğunu değiştirir ve hatalı okumaya yol açar.
- Yavaş ve düzgün kuvvet: Ani çekişler yerine, tork değeri artana kadar yavaşça kuvvet uygulayın. Dijital cihazlar tepe değeri yakalar, ancak sıçramalı yükleme yanlış tepe değeri oluşturabilir.
- İki kez ölçüm: Kritik bağlantılarda ölçümü en az iki kez tekrarlayın. İlk ölçüm, dişlerin oturmasını sağlar; ikinci ölçüm gerçek tork değerini verir.
Bu adımları atlarsanız, aynı cıvatayı farklı zamanlarda farklı torklarda sıkmış olabilirsiniz. Bu da gevşeme veya kopma riskini artırır.
4. Ölçüm Modları: Tepe (Peak) ve İzleme (Track) Arasındaki Fark
Çoğu dijital torkmetre, iki temel mod sunar: tepe (peak) ve izleme (track). Tepe modu, uygulanan en yüksek tork değerini hafızada tutar; sıkma işleminin sonunda ekranda bu değeri görürsünüz. İzleme modu ise anlık tork değerini gösterir. Hangi modu ne zaman kullanmalısınız?
- Tepe modu: Sıkma işleminin sonucunu doğrulamak için idealdir. Özellikle tork anahtarıyla sıkılan bağlantıların kontrolünde kullanılır.
- İzleme modu: Sürtünme testleri veya sürekli izleme gerektiren dinamik ölçümlerde tercih edilir.
Yanlış mod seçimi, gereksiz yere yüksek veya düşük tork okumanıza neden olabilir. Örneğin, tepe modunda çalışırken cihazı sıfırlamayı unutursanız, önceki ölçümün değeri ekranda kalır.
5. Veri Kaydı ve Raporlama: Dijitalin En Büyük Avantajı
Analog cihazlarda ölçüm sonuçlarını not almak zorundayken, dijital torkmetreler bu verileri hafızasına kaydedebilir. Bazı modeller Bluetooth veya USB ile bilgisayara aktarım sağlar. Bu özellik, özellikle çok sayıda bağlantının kontrol edildiği otomotiv, havacılık ve beyaz eşya sektörlerinde büyük kolaylık sunar. Ölçüm sonuçlarını tarih, saat ve operatör bilgisiyle kaydederek kalite kontrol süreçlerinizi güçlendirebilirsiniz. Ayrıca, tekrarlayan hataları analiz edip üretim sürecinizi iyileştirebilirsiniz.
Hangi Verileri Kaydetmelisiniz?
Her ölçüm için şu bilgileri saklamanız faydalı olur: bağlantı kimliği, hedef tork değeri, ölçülen tork, tarih-saat, operatör adı ve cihaz kalibrasyon durumu. Bu bilgiler, bir denetim sırasında kanıt olarak sunulabilir.
6. Kalibrasyon ve Bakım: Doğruluğu Korumanın Yolu
Bir dijital torkmetre ne kadar kaliteli olursa olsun, zamanla doğruluğu azalabilir. Bu nedenle düzenli kalibrasyon şarttır. Kalibrasyon, cihazın bilinen bir referans torka karşı kontrol edilmesi ve sapma varsa ayarlanması işlemidir. Kalibrasyon periyodunu cihaz üreticisinin önerilerine ve kullanım yoğunluğunuza göre belirleyin. Ayrıca, cihazı düşürmemeye, aşırı yüklememeye ve nemli ortamlardan korumaya özen gösterin. Pil seviyesi düşükken yapılan ölçümler hatalı olabilir; bu yüzden her kullanımdan önce pil durumunu kontrol edin.
7. Saha Deneyimi: Gerçek Bir Örnek
Geçtiğimiz yıl bir otomotiv yan sanayi fabrikasında, aynı cıvataların iki farklı vardiyada farklı torklarda sıkıldığı şikayeti üzerine bir inceleme yaptık. İlk vardiya, analog bir tork anahtarı kullanıyordu ve operatörler 'tık' sesini duyduklarında sıkma işlemini bitiriyordu. İkinci vardiya ise yeni alınan bir dijital torkmetre ile kontrol yapıyordu. Ölçüm sonuçları, analog cihazla sıkılan bağlantıların %15'inin hedef torkun altında kaldığını gösterdi. Dijital cihaz sayesinde bu sapma tespit edildi ve sıkma prosedürleri güncellendi. Bu örnek, dijital ölçümün yalnızca bir lüks değil, kalite güvencesi için bir zorunluluk olduğunu kanıtlıyor.
Sık Sorulan Sorular
Dijital torkmetre ile analog torkmetre arasındaki fark nedir?
Dijital torkmetreler daha yüksek çözünürlük, veri kaydı, farklı ölçüm modları ve otomatik raporlama gibi özellikler sunar. Analog cihazlar ise genellikle daha ekonomiktir ancak hassasiyet ve izlenebilirlik açısından sınırlıdır.
Dijital torkmetre hangi sektörlerde kullanılır?
Otomotiv, havacılık, beyaz eşya, makine imalatı, enerji (rüzgar türbinleri) ve inşaat gibi birçok sektörde yaygın olarak kullanılır. Özellikle güvenlik kritik bağlantılarda tercih edilir.
Dijital torkmetre kalibrasyonu ne sıklıkla yapılmalıdır?
Genellikle yılda bir kez, ancak yoğun kullanımda 6 ayda bir yapılması önerilir. Üretici talimatlarına ve kullanım koşullarına göre bu süre değişebilir.
Dijital torkmetre fiyatları neye göre değişir?
Kapasite, çözünürlük, doğruluk sınıfı, veri kaydı özellikleri ve marka gibi faktörlere bağlı olarak fiyatlar değişir. İhtiyacınıza en uygun cihazı seçmek için öncelikle ölçüm aralığınızı ve hassasiyet gereksinimlerinizi belirleyin.
Dijital torkmetre ile tork anahtarı arasındaki fark nedir?
Tork anahtarı, belirli bir torka ulaşıldığında sinyal veren bir sıkma aracıdır. Dijital torkmetre ise uygulanan torku ölçen bir cihazdır; genellikle sıkma işlemini doğrulamak için kullanılır. Bazı dijital torkmetreler aynı zamanda tork anahtarı olarak da işlev görebilir.
Doğru dijital torkmetre seçimi, doğru teknik ve düzenli kalibrasyon ile tork ölçümlerinizde güvenilirliği yakalayabilirsiniz. Unutmayın, her bağlantı bir güvenlik zincirinin halkasıdır; zayıf bir halka tüm sistemi riske atar.